


ملایم
ملایم
ملایم
ملایم
ملایم
ملایم
ملایم
ملایم
ملایم
قالب گیری پلکسی گلاس گرما را تشکیل می دهد - و انتخاب مواد در اولویت است
پلکسی گلاس، نام رایج ورق اکریلیک PMMA، یک ترموپلاستیک است که با حرارت دادن انعطاف پذیر می شود و پس از خنک شدن شکل جدید خود را حفظ می کند. این ویژگی واحد، آن را به یکی از بخشنده ترین مواد برای پروژه های شکل دهی عملی تبدیل می کند، از شیشه جلوی موتور سیکلت و پایه های نمایشگر گرفته تا پخش کننده های نور سفارشی و محافظ ماشین. روش قالب گیری به خودی خود پیچیده نیست: ورق را گرم کنید، آن را روی قالب شکل دهید، بگذارید خنک شود. بخشی که باعث بیشتر خرابی ها می شود انتخاب مواد اشتباه یا فشار دادن دما به خارج از پنجره گاوصندوق است. بنابراین قبل از دستیابی به یک تفنگ حرارتی، تصمیم بگیرید که واقعاً به کدام نوع اکریلیک نیاز دارید. قطعات معمولی عبارتند از نمایشگرهای محل فروش، حفاظهای آب پاش ماشین، روکشهای لامپ و پنجرههای محافظ - همه اشکالی که بهعنوان ورق صاف شروع میشوند و هندسه خود را از طریق گرما به دست میآورند.
برای هر پروژه قالب گیری، تمایز ریختگی در مقابل اکسترود بیشتر از نام تجاری اهمیت دارد. اکریلیک ریختهگری شفافیت نوری و مقاومت شیمیایی کمی بهتر ارائه میکند، اما ورق اکسترود شده معمولاً از نظر ضخامت سازگارتر است و نرمتر میشود، که باعث میشود مواد برای خمش و شکلدهی آسانتر شود. اگر در حال ساخت یک پانل منحنی یکباره یا یک محفظه نمونه اولیه هستید، با یک شروع کنید ورق PMMA اکسترود شده شفاف درجه نوری ; به شما رفتار شکل دهی پایدار و سطح تمیز و تمیز می دهد. برای مقایسه عمیق تر دو مسیر تولید، ما راهنمای مواد PMMA خواصی را که باید قبل از سفارش بررسی کنید را پوشش می دهد.
 نور اکسترود شده شفاف PMMA با کاربرد گسترده با روشنایی بالا Gentle is High-Brightness Optical-Grade Optical-Grade PMMA Transparent Extruded Light Guide Plate تامین کنندگان و تولیدکنندگان، عمده... مشاهده محصول →
محدوده دمایی که در واقع برای اکریلیک مهم است
اکریلیک به طور ناگهانی مانند بستنی ذوب نمی شود. از مرحله نرم شدن می گذرد. در دمای تقریباً 100 درجه سانتیگراد هنوز شیشه ای است و اگر مجبور به خم شدن شود ترک می خورد یا ترک می خورد. پنجره شکل دهی عملی بین 150 درجه سانتیگراد تا 180 درجه سانتیگراد (حدود 300 تا 355 درجه فارنهایت) قرار می گیرد. در داخل این محدوده، ورق را می توان بدون از دست دادن کیفیت سطح خود، خم، دراپه یا خلاء شکل داد. در دمای بالای 190 درجه سانتیگراد، حباب ها و سفید شدن مواد ظاهر می شود که مواد شروع به تخریب می کنند. تامین کنندگان مختلف اعداد کمی متفاوت را نقل می کنند، اما اصل یکسان است: در وسط پنجره قرار بگیرید و گرما را یکنواخت نگه دارید.
پنجره شکل گیری در عمل
ورق را به اندازه کافی در دمای مورد نظر نگه دارید تا گرما به ضخامت کامل نفوذ کند، سپس در حالی که هنوز انعطاف پذیر است به سرعت کار کنید. یک دماسنج مادون قرمز حدس و گمان را حذف می کند: آن را روی سطح ورق قرار دهید و قبل از شروع به خم شدن صبر کنید تا قرائت در داخل پنجره شکل گیری قرار گیرد. سطحی که آماده به نظر می رسد مانند یک ورق گرم شده نیست، و این جایی است که اکثر تلاش های علاقه مندان به اشتباه انجام می شود.
چرا ضخامت ریاضی را تغییر می دهد
استوک ضخیم تر گرمای بیشتری را ذخیره می کند و برای رسیدن به دمای شکل دهی به زمان بیشتری نیاز دارد. یک ورق 2 میلی متری ممکن است در چند دقیقه آماده شود، در حالی که یک ورق 6 میلی متری می تواند چندین دقیقه به حرارت ثابت نیاز داشته باشد. عجله بر روی یک ورق ضخیم، سطحی نرم و هسته ای هنوز سفت ایجاد می کند - نتیجه یک لبه خمیده با ترک های تنشی است. همین منطق در مورد بخاری های نواری نیز صدق می کند: زمان گرم شدن را با ضخامت افزایش دهید و بررسی کنید که ناحیه نرم شده به اندازه کافی برای شعاع خمش مورد نیاز شما پهن باشد.
| وضعیت | دما | چه اتفاقی می افتد |
|---|---|---|
| انتقال شیشه ای | ~105 درجه سانتیگراد | ورق شروع به نرم شدن می کند اما همچنان در مقابل خم شدن مقاومت می کند |
| پنجره شکل دهی | 150-180 درجه سانتیگراد | محدوده ایده آل برای خمش، دراپ و شکل دهی خلاء |
| گرم شدن بیش از حد | بالای 190 درجه سانتیگراد | حباب، سفید شدن و آسیب دائمی سطح |
سه روش قابل اعتماد برای قالب گیری پلکسی گلاس
روش را بر اساس شکلی که نیاز دارید انتخاب کنید، نه بر اساس آنچه که چشمگیر به نظر می رسد. گوشه های تیز نیاز به گرمایش خط دارند. منحنی های صاف نیاز به گرمایش کل سطح دارند. قطعات عمیق و قابل تکرار نیاز به شکل دهی خلاء دارند.
خم شدن خط برای گوشه های تیز و تمیز
یک بخاری نواری یا یک تفنگ حرارتی متمرکز یک نوار باریک از ورق را گرم می کند. هنگامی که آن نوار نرم شد، ورق را تا زاویه مورد نظر تا کنید و آن را نگه دارید تا خنک شود. از آنجا که اکریلیک پس از خنک شدن کمی به عقب باز می گردد، چند درجه بیش از حد خم می شود. با تمرین خواهید فهمید که ضخامت ورق و عرض بخاری شما چقدر نیاز دارد. این تکنیک گوشه های 90 درجه واضحی را بدون گرم کردن بقیه قسمت ایجاد می کند، به همین دلیل است که استاندارد برای پایه های نمایشگر، پوشش های نور و شیشه جلو موتور سیکلت باقی می ماند.
شکل دهی پرده برای منحنی ها و گنبدها
برای شکل منحنی، کل ورقه را در فر یا زیر یک منبع مادون قرمز گسترده گرم کنید، سپس آن را روی یک قالب قرار دهید - یک جفت چوبی، یک فومساز یا حتی یک کاسه آشپزخانه. گرانش و فشار نور کار را انجام می دهند. ورق در کانتور قالب خنک می شود و یک روتر تریم لبه ها را تمیز می کند. برای منحنی های عمیق تر، اجازه دهید ورق تحت وزن خود قبل از تماس قرار بگیرد. پایین آوردن آن در حالی که هنوز خیلی سرد است لکه های نازکی در گوشه ها ایجاد می کند.
شکل دهی خلاء برای قطعات پیچیده و قابل تکرار
شکل دهی خلاء با استفاده از فشار اتمسفر، ورقه گرم شده را روی یک قالب دقیق به سمت پایین می کشد، دنده ها، لایه های زیرین و سطوح بافت دار را به مراتب بهتر از شکل دهی دستی بازتولید می کند. این روشی است که در پشت بدنه تجهیزات، اجزای خودرو و پوششهای محافظ قرار دارد - و جایی است که این فرآیند به عنوان یک سرگرمی متوقف میشود و نیاز به ابزار مناسب و کنترل دما شروع میشود. هنگامی که به این مرحله رسیدید، تحمل ضخامت مواد حیاتی می شود. ما راهنمای صفحات پلاستیکی برای کاربردهای علائم و LED توضیح می دهد که چرا اکریلیک گیج کنترل شده بسیار قابل پیش بینی تر از برش های فروشگاه صنایع دستی رفتار می کند.
| روش | بهترین برای | تجهیزات | نتیجه معمولی |
|---|---|---|---|
| خم شدن خط | زوایای تیز، جعبه، شیشه جلو | بخاری نواری یا تفنگ حرارتی متمرکز | انحناهای واضح و مستقیم |
| تشکیل پرده | پانل های منحنی، گنبد، سایبان | فر یا بخاری مادون قرمز به اضافه قالب | منحنی های مرکب صاف |
| شکل دهی خلاء | قطعات عمیق، دنده ها، جزئیات بافت | جاروبرقی و قالب | قطعات تولیدی تکرار شونده |
گام به گام: پرده ای که یک صفحه پلکسی گلاس را روی یک قالب تشکیل می دهد
با یک ورق تمیز و خشک و قالبی که می تواند در برابر دمای شکل گیری مقاومت کند شروع کنید. چوب و فوم های با دمای بالا به خوبی کار می کنند. لمینت ها و سطوح لاک شده می توانند بچسبند. قبل از گرم کردن، هر دو فیلم محافظ را بردارید.
- ورق اکریلیک را با اره یا کاتر CNC تقریباً به اندازه آن برش دهید و حاشیه کمی برای پیرایش باقی بگذارید.
- فر را با دمای 160 درجه سانتیگراد (320 درجه فارنهایت) گرم کنید و ورق را روی سینی صافی که با کاغذ آزاد پوشانده اید قرار دهید.
- حرارت دهید تا زمانی که ورق تحت وزن خود فرو رود و هنگام آزمایش با انگشت دستکش انعطاف پذیر به نظر برسد - معمولاً چند دقیقه برای ورق 2 تا 4 میلی متری.
- ورق داغ را روی قالب بردارید و بگذارید روی کانتور بنشیند و به آرامی از مرکز به سمت بیرون فشار دهید.
- قطعه را نگه دارید تا در دمای زیر 60 درجه سانتیگراد خنک شود. خنک شدن خیلی سریع باعث ایجاد استرس داخلی و بعداً دیوانگی می شود.
- لبه ها را کوتاه کنید، سپس خط برش را سنباده بزنید و اگر لبه آن نمایان بود، صیقل دهید.
دو یادآوری عملی: هر زمان که اکریلیک داغ را در دست دارید، دستکش های مقاوم در برابر حرارت بپوشید و محل کار را تهویه نگه دارید. PMMA با گرم شدن مقدار کمی بخار آزاد می کند. در دمای معمولی علاقهمندان و زمانهای قرار گرفتن در معرض کوتاه خطر کم است، اما هوای پاک یک عادت غیرقابل مذاکره است.
پنج اشتباهی که اکثر کارهای قالب گیری اکریلیک را خراب می کند
اکثر قطعات شکست خورده به همان پنج روش خراب می شوند. یاد بگیرید قبل از هدر دادن ورق آنها را بشناسید.
- گرم شدن بیش از حد سطح در حالی که هسته سرد می ماند. بیرون حباب می زند و سفید می شود در حالی که داخل آن هنوز سفت و سخت است و یک خم ضعیف و ترک خورده ایجاد می کند.
- اجبار خم شدن به زیر دمای شکلدهی. نتیجه استرس ایجاد میشود - ترکهای سفید ریز که در خط خمش ظاهر میشوند، گاهی اوقات تنها چند روز بعد.
- گرمایش ناهموار در سراسر ورق. نقاط داغ باعث تاب برداشتن و منحنی های کج می شوند که پس از سرد شدن مواد قابل اصلاح نیستند.
- پرش از فیلم محافظ یا استفاده از عامل رهاسازی اشتباه. مواد قالب و پوشش ها می توانند به اکریلیک داغ بچسبند.
- خنک شدن خیلی سریع قطعات خنک شونده با ضربه محکم تنش داخلی بیشتری را تحمل می کنند و در حین برش کاری یا سوراخکاری مستعد ترک خوردن هستند.
وقتی یک تولید کننده حرفه ای کارگاه را شکست می دهد
قالب گیری DIY برای یک نمونه اولیه یا یک قطعه منطقی است. اما به محض اینکه قطعه به عملکرد نوری نیاز دارد - یک صفحه راهنمای نور که نور را به طور یکنواخت توزیع می کند، یک پخش کننده با مه مشخص شده، یا یک درجه مقاوم در برابر شعله برای اتصالات تجاری - الزامات تغییر می کند. ورقی که چند دهم میلیمتر تغییر می کند برای پایه نمایشگر قابل قبول و برای پنل با نور پس زمینه بی فایده است. حتی یک کارگاه مجهز نیز نمی تواند قوام لات به لات، شاخص زردی یا درجه ضد شعله را کنترل کند. به عنوان مثال، اکریلیک های مقاوم در برابر شعله باید آزمایش شده و مطابق با طبقه بندی های خاص مستند شوند، و تعویض رزین غیرمستند می تواند نحوه شکل گیری، پیری و سوختن یک قطعه را تغییر دهد.
در Suzhou Gentle، همان خطوط اکستروژن PMMA درجه نوری که ورق شفاف ما را تولید می کنند، ما را نیز تغذیه می کنند. محدوده محصولات تشکیل دهنده خلاء برای مشتریان صنعتی ساخته شده است. ما فرمولاسیون، اندازه گیری و کیفیت سطح را در داخل کنترل می کنیم و تولید تحت سیستم مدیریت کیفیت ISO 9001 اجرا می شود. این بدان معناست که ما میتوانیم درجه اکریلیک مناسب را تهیه کنیم و آن را به روکشها، محفظهها، دیفیوزرها و اجزای هدایت نور با تلورانسهای مستند تبدیل کنیم. اگر پروژه شما در حال تولید است، گزینه های مواد و قابلیت شکل دهی را قبل از اینکه به یک فرآیند دستی متعهد شوید، ارزیابی کنید.
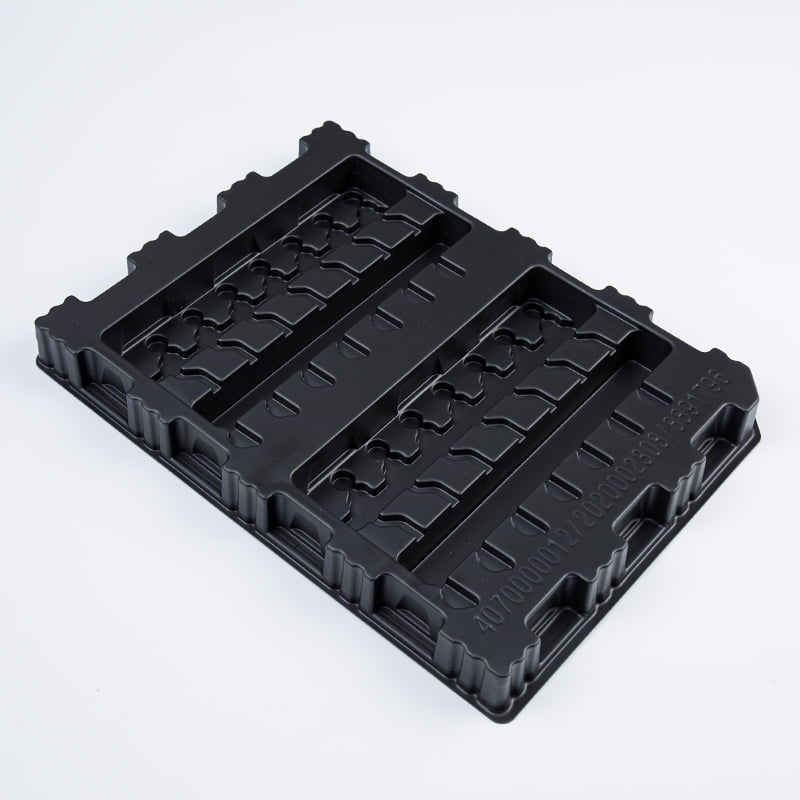 تامین کنندگان ورق پلاستیک وکیوم فرمینگ، محصولات پلاستیکی فرمینگ خلاء سفارشی Suzhou Gentle Photoelectric Technology Co., Ltd. از محصولات پلاستیکی وکیوم فرمینگ سفارشی پشتیبانی می کند، تامین کنندگان ورق های پلاستیکی با خلاء... مشاهده محصول →
قالب گیری پلکسی گلاس واقعاً قابل دسترسی است: دما را کنترل کنید، به ضخامت آن احترام بگذارید، و ماده ای با خواص ثابت انتخاب کنید. این سه عامل یک منحنی تمیز را از یک رد ترک خورده و حبابدار جدا می کند.


